Una orden de trabajo de mantenimiento es la instrucción por escrito que envía a un técnico a un equipo concreto: qué máquina, qué avería o qué mantenimiento toca, con qué urgencia, quién interviene, qué piezas llevar y qué medidas de seguridad tomar antes de empezar. Se redacta antes del trabajo. Lo que el técnico escribe después, lo que encontró y lo que hizo, es el informe de intervención, y son esos informes los que forman el historial de la máquina. Casi todos los equipos pequeños ya tienen alguna versión de la orden de trabajo, a menudo un mensaje del tipo «el compresor ha vuelto a fallar, ¿alguien puede mirarlo?». La orden de trabajo es lo que convierte ese mensaje en una tarea que alguien puede asumir, hacer con seguridad y cerrar.
Qué es una orden de trabajo y en qué se diferencia del informe
La orden de trabajo, que también se conoce como OT, parte de trabajo u hoja de trabajo, responde a una sola pregunta para quien la tiene en la mano: ¿qué necesito saber antes de tocar esta máquina? Va con el técnico. Se lee subido a una escalera, delante de un cuadro eléctrico, con guantes puestos, así que tiene que ser corta y concreta.
El informe llega después. Recoge lo que se hizo de verdad, cuánto tiempo llevó, qué piezas se usaron y qué observó el técnico. Los dos documentos se parecen, y muchos equipos los juntan en una sola hoja con un recuadro «después de la intervención» abajo. Funciona, siempre que se rellenen las dos mitades. El problema empieza cuando solo existe la mitad de arriba: se sabe que alguien fue, pero no qué hizo.
| Orden de trabajo | Informe de intervención | |
|---|---|---|
| Cuándo | Antes del trabajo | Después del trabajo |
| Quién la redacta | Quien planifica la tarea o avisa de la avería | El técnico que hizo el trabajo |
| Pregunta | ¿Qué hay que hacer, dónde y cómo hacerlo con seguridad? | ¿Qué se encontró, se hizo y se usó? |
| Se convierte en | Una tarea abierta en la lista | Una línea del historial de la máquina |
Qué debe incluir una orden de trabajo de mantenimiento
Una buena orden de trabajo responde de antemano a las preguntas por las que el técnico le llamaría. Siete bloques cubren casi todos los casos.
- La máquina. Su nombre y su código, el mismo que lleva la etiqueta pegada en ella, y dónde está. «El compresor» no basta cuando hay dos.
- La avería o el mantenimiento previsto. Para una avería, el síntoma tal como lo vio el operario: cuándo ocurre, qué hace la máquina, el código de alarma si lo hay. Para un mantenimiento planificado, la tarea en sí, a ser posible con referencia a la lista de verificación.
- La prioridad, con su motivo. No solo «urgente». Diga por qué: la línea está parada, funciona con el equipo de reserva o puede esperar a la próxima parada programada. El motivo ayuda al técnico a decidir cuando coinciden dos trabajos.
- Quién interviene. Una persona con nombre, no «mantenimiento». Si un responsable tiene que dar el visto bueno al trabajo, anótelo también.
- Piezas y operaciones. Las piezas y consumibles que hay que llevar, con cantidades, y los pasos en orden. Una casilla «hecho» junto a cada línea no cuesta nada y muestra lo que se saltó.
- Seguridad y acceso. Puntos de consignación (bloqueo y etiquetado), EPI necesarios, si hay que parar la máquina, y los datos prácticos de acceso: qué llave, qué franja horaria, qué zona está prohibida durante la producción.
- Firmas. El técnico firma que el trabajo está hecho y el responsable firma la puesta en servicio. Esas dos firmas son las que dan valor a la orden en una revisión de seguridad o ante el seguro.
El número de la orden y la fecha de apertura van arriba. Si ya lleva el mantenimiento en una hoja de cálculo, estos bloques coinciden con las columnas descritas en cómo llevar el mantenimiento de equipos en Google Sheets, así la orden y la hoja siguen siendo coherentes.
Preventiva o correctiva: la misma orden, dos puntos de partida
Una orden de trabajo preventiva y una correctiva usan el mismo formato. Lo que cambia es de dónde salen. La diferencia entre los dos enfoques se explica en mantenimiento correctivo y preventivo.
Una orden preventiva sale del calendario o de un contador: el cambio de aceite cada 500 horas, la revisión de filtros cada mes. La tarea, las piezas y las medidas de seguridad se conocen de antemano, así que la orden se prepara una vez y se reutiliza en cada vencimiento. Las operaciones suelen salir directamente de su plan de mantenimiento preventivo.
Una orden correctiva sale de una avería. Alguien avisa de un problema y la orden se rellena deprisa con lo que se sabe: el síntoma, la urgencia, una primera idea de las piezas. No pasa nada si la lista de piezas está incompleta. El informe dirá lo que hacía falta de verdad.
Tener un solo formato para las dos tiene una ventaja práctica. Los técnicos aprenden una sola disposición, y el historial puede luego separar lo planificado de las averías con un solo campo «tipo».
Después del trabajo: el informe que forma el historial
Una orden de trabajo sin informe es un callejón sin salida. La información útil está en el informe:
- la fecha de la intervención y cuánto duró
- lo que encontró el técnico, con sus palabras
- lo que se hizo, y lo que no
- las piezas realmente usadas, que a menudo no son las previstas
- los costes adicionales, como un subcontratista o una herramienta alquilada
- el resultado: completada, por retomar o a la espera de piezas
«A la espera de piezas» merece su propio estado. Sin él, un trabajo a medias parece terminado o parece olvidado.
Juntos, estos informes forman el historial de la máquina: con qué frecuencia falla, cuánto cuesta, si el plan preventivo está sirviendo. De eso trata el artículo sobre el historial de mantenimiento. La orden de trabajo pone en marcha el trabajo, pero el informe es lo que volverá a leer dentro de un año.
Ejemplo: formato de orden de trabajo rellenado para una avería
Así podría quedar una orden de trabajo rellenada para una avería en un pequeño taller de envasado de alimentos. El taller y la intervención son un ejemplo.
| Campo | Rellenado |
|---|---|
| N.º de orden | OT-0418 |
| Abierta | Martes, 7:40, por Lucía T. (jefa de turno de la línea 2) |
| Tipo | Correctiva (avería) |
| Equipo | Compresor de aire CA-02, altillo de la nave B |
| Avería comunicada | Salta por alta temperatura a los 20 minutos más o menos. La línea 2 pierde presión de aire. |
| Prioridad | Alta: la línea 2 funciona con el compresor de reserva, sin margen |
| Técnico | Carlos B. |
| Piezas que llevar | 1 filtro de aceite, 1 separador aire/aceite, 1 garrafa de 5 L de aceite para compresor |
| Operaciones | 1. Comprobar el nivel de aceite y el enfriador. 2. Limpiar las aletas del enfriador. 3. Revisar la válvula termostática. 4. Cambiar el filtro si hace falta. 5. Prueba en carga de 30 minutos. |
| Seguridad | Consignación eléctrica en el seccionador. Purgar el depósito a 0 bar antes de abrir. Guantes y gafas. Superficies a más de 80 °C. |
| Acceso | Llave del altillo en la oficina de mantenimiento. Intervenir antes del cambio de turno de las 14:00. |
| Parada de máquina | Sí. Duración estimada: 2 horas. |
| Firmas | Técnico al terminar, jefa de turno en la puesta en servicio |
Y el informe que rellena Carlos B. al acabar:
| Campo | Rellenado |
|---|---|
| Realizada | Martes, 10:15. Duración: 1 h 45 min. |
| Hallazgos | Aletas del enfriador obstruidas por polvo de harina. Nivel de aceite bajo. Válvula termostática en buen estado. |
| Trabajo hecho | Enfriador limpio, aceite repuesto, filtro de aceite cambiado. Prueba de 30 minutos, máximo de 80 °C. |
| Piezas utilizadas | 1 filtro de aceite, 2 L de aceite para compresor. Separador no necesario, devuelto al almacén. |
| Estado | Completada |
| Recomendación | Añadir la limpieza del enfriador al preventivo mensual del CA-02 |
Hay dos cosas que conviene notar. Las piezas utilizadas no son las previstas, algo normal y justo la razón por la que el informe las anota aparte. Y la recomendación convierte una avería en un cambio del plan preventivo: así se evita la siguiente.
Del QR pegado en la máquina a la orden de trabajo en el teléfono
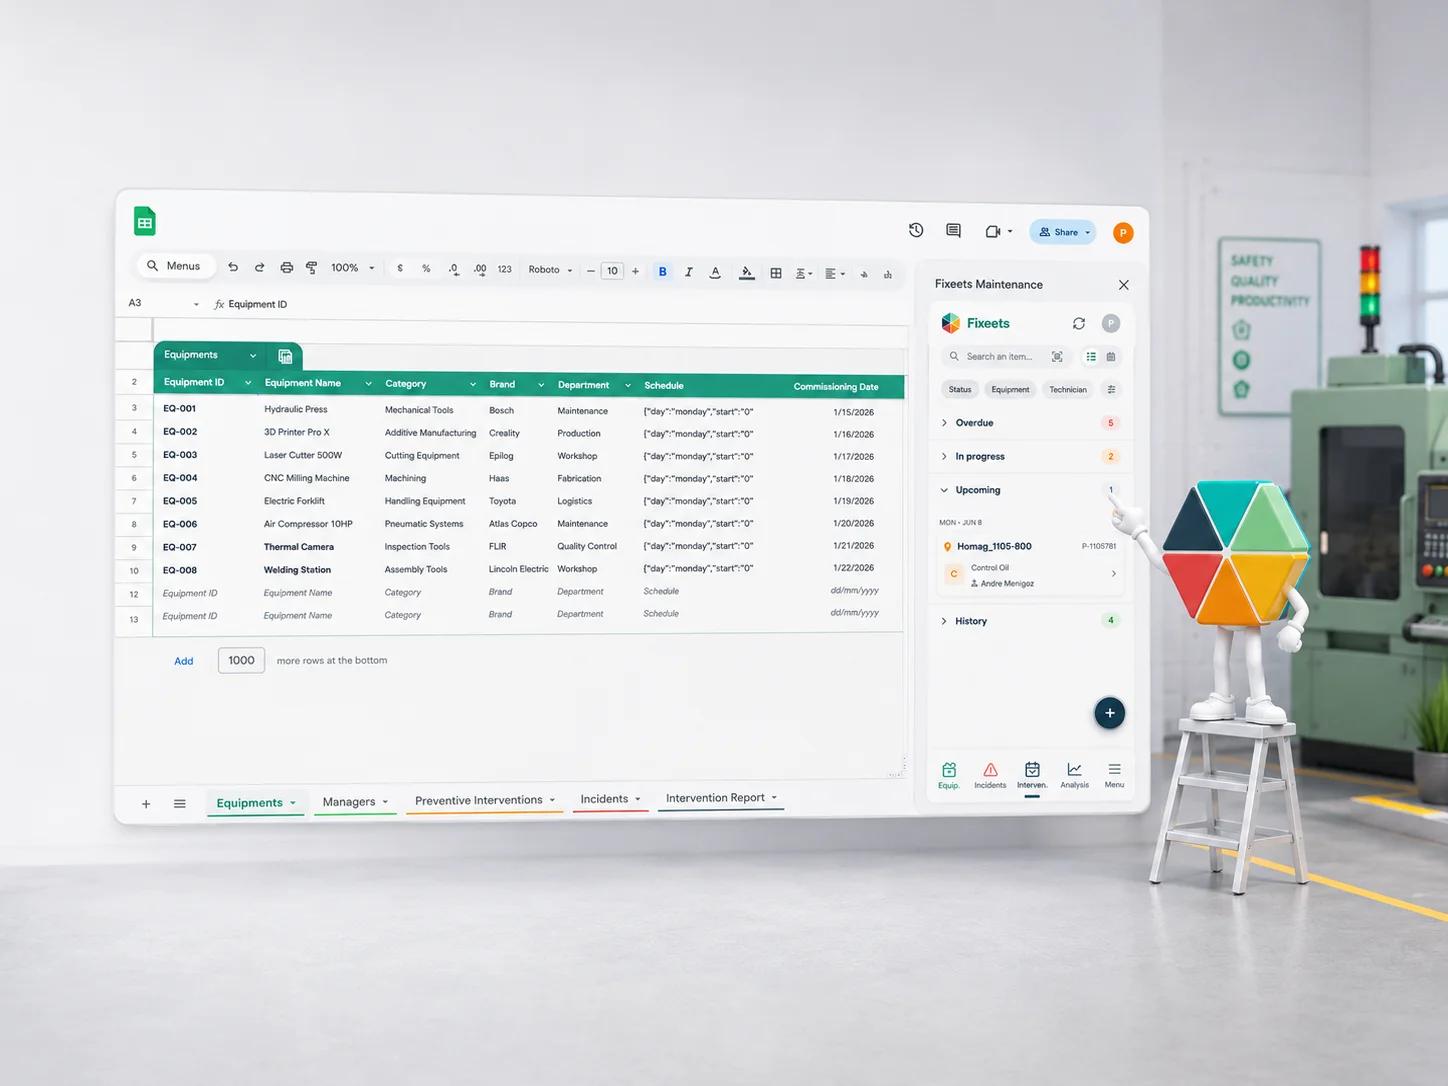
En papel, el punto débil es el vínculo entre la máquina y sus documentos. Fixeets Maintenance, que guarda sus datos en su propia hoja de Google Sheets, resuelve ese vínculo así:
- Etiquetas QR en las máquinas. Active la opción Código de barras / código QR e imprima las etiquetas a partir de los códigos de sus equipos, de una en una o en hojas Avery (A4 o Letter).
- Un escaneo para abrir la máquina. Al escanear la etiqueta con el teléfono se abre la ficha de la máquina, con sus trabajos atrasados y próximos, su historial y Realizar para registrar el trabajo.
- La orden de trabajo como documento. En cada preventivo o incidente, la acción Orden de trabajo abre un documento para imprimir con el equipo, el técnico, la fecha, el estado, la prioridad, una tabla Piezas y operaciones con una columna «hecho» y una zona de firma. Si su Fixeets Inventory está vinculado, las piezas previstas rellenan la tabla; si no, las líneas se añaden a mano. Las instrucciones de seguridad (EPI requeridos, consignación, parada de máquina necesaria, duración estimada), una nota para el acceso y las precauciones, y el recuadro de recepción de los trabajos vienen apagados: active los que use en Personalizar y pulse Guardar plantilla una sola vez. Se imprime o se guarda en PDF desde la app en un navegador, en el ordenador o en el teléfono.
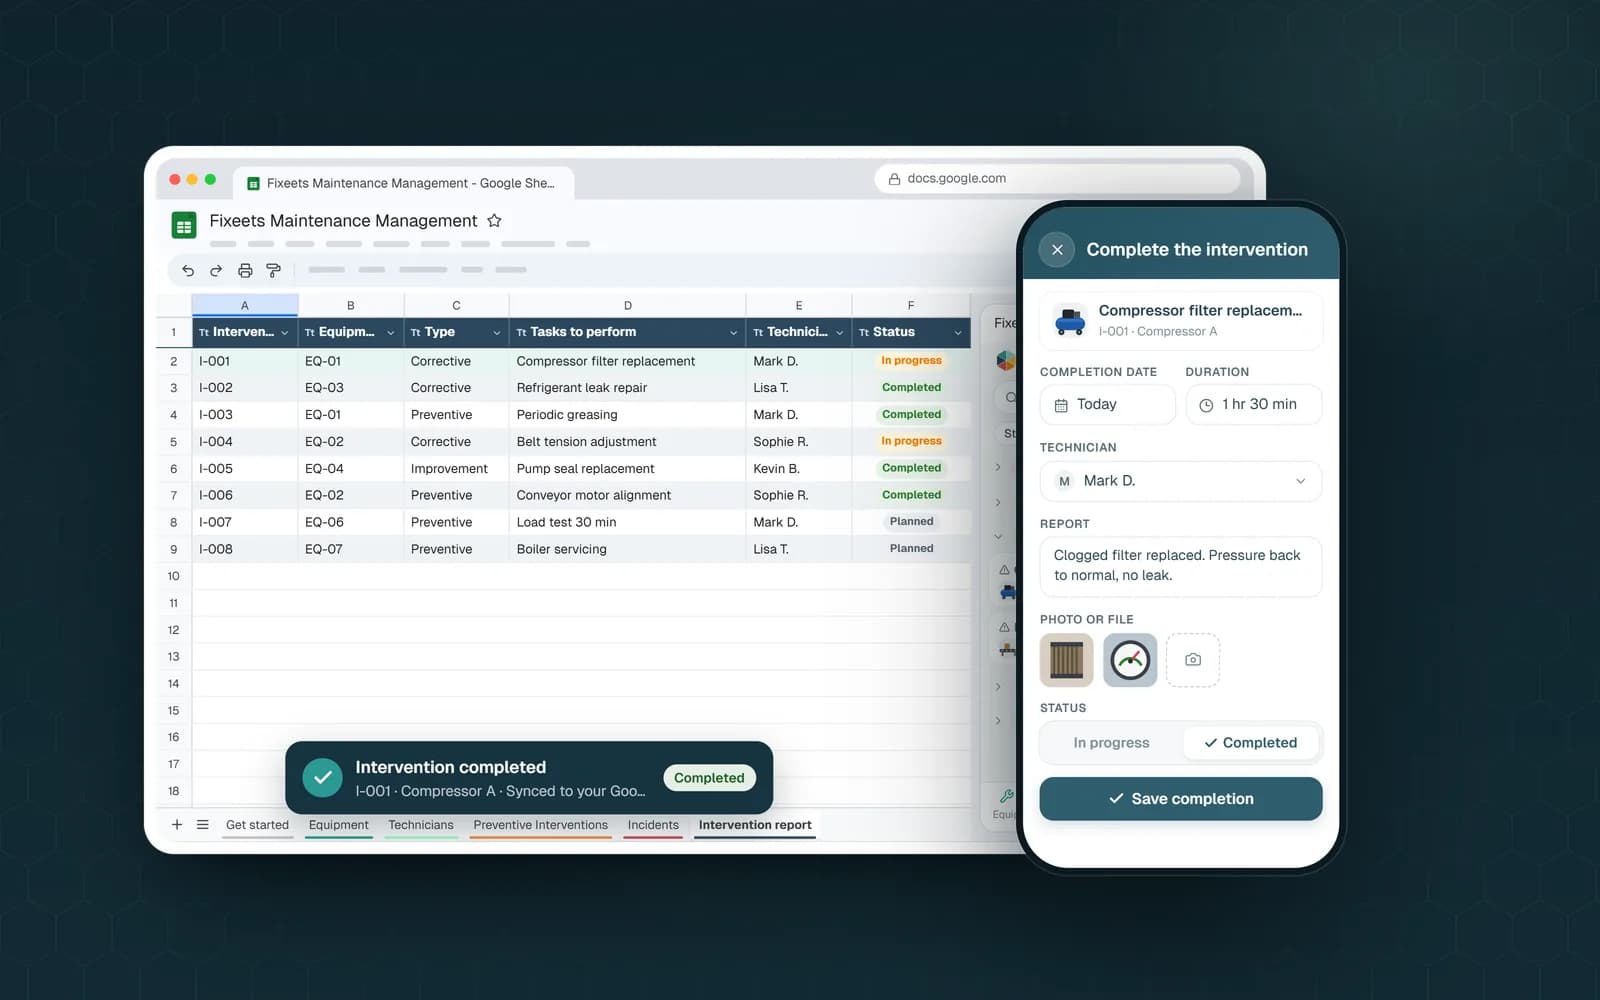
- El informe al realizar el trabajo. Realizar pide la fecha de realización, la duración, el informe, una foto o archivo, las piezas utilizadas (que salen del stock cuando Inventory está vinculado), los costes adicionales y un estado: Completada, Por retomar o Piezas por pedir. Cuando el trabajo pasa a Completada, el preventivo avanza a su próximo vencimiento y el incidente se cierra. Después, el informe de intervención se imprime desde el propio trabajo.
En el plan gratuito, los documentos impresos llevan una pequeña mención «Documento generado con Fixeets» al pie. Los límites de cada plan están en la página de precios.
La orden de trabajo en pocas líneas
- La orden de trabajo se redacta antes del trabajo, el informe después
- Una máquina, una persona con nombre, una prioridad con su motivo
- Piezas y pasos en orden, con una casilla «hecho» en cada línea
- Las medidas de seguridad y de acceso en la orden, no en la cabeza de alguien
- El mismo formato para el preventivo y el correctivo
- El informe recoge lo que de verdad se encontró, se hizo y se usó: eso es lo que forma el historial